Faites de Texture une source préférée sur Google pour nous soutenir
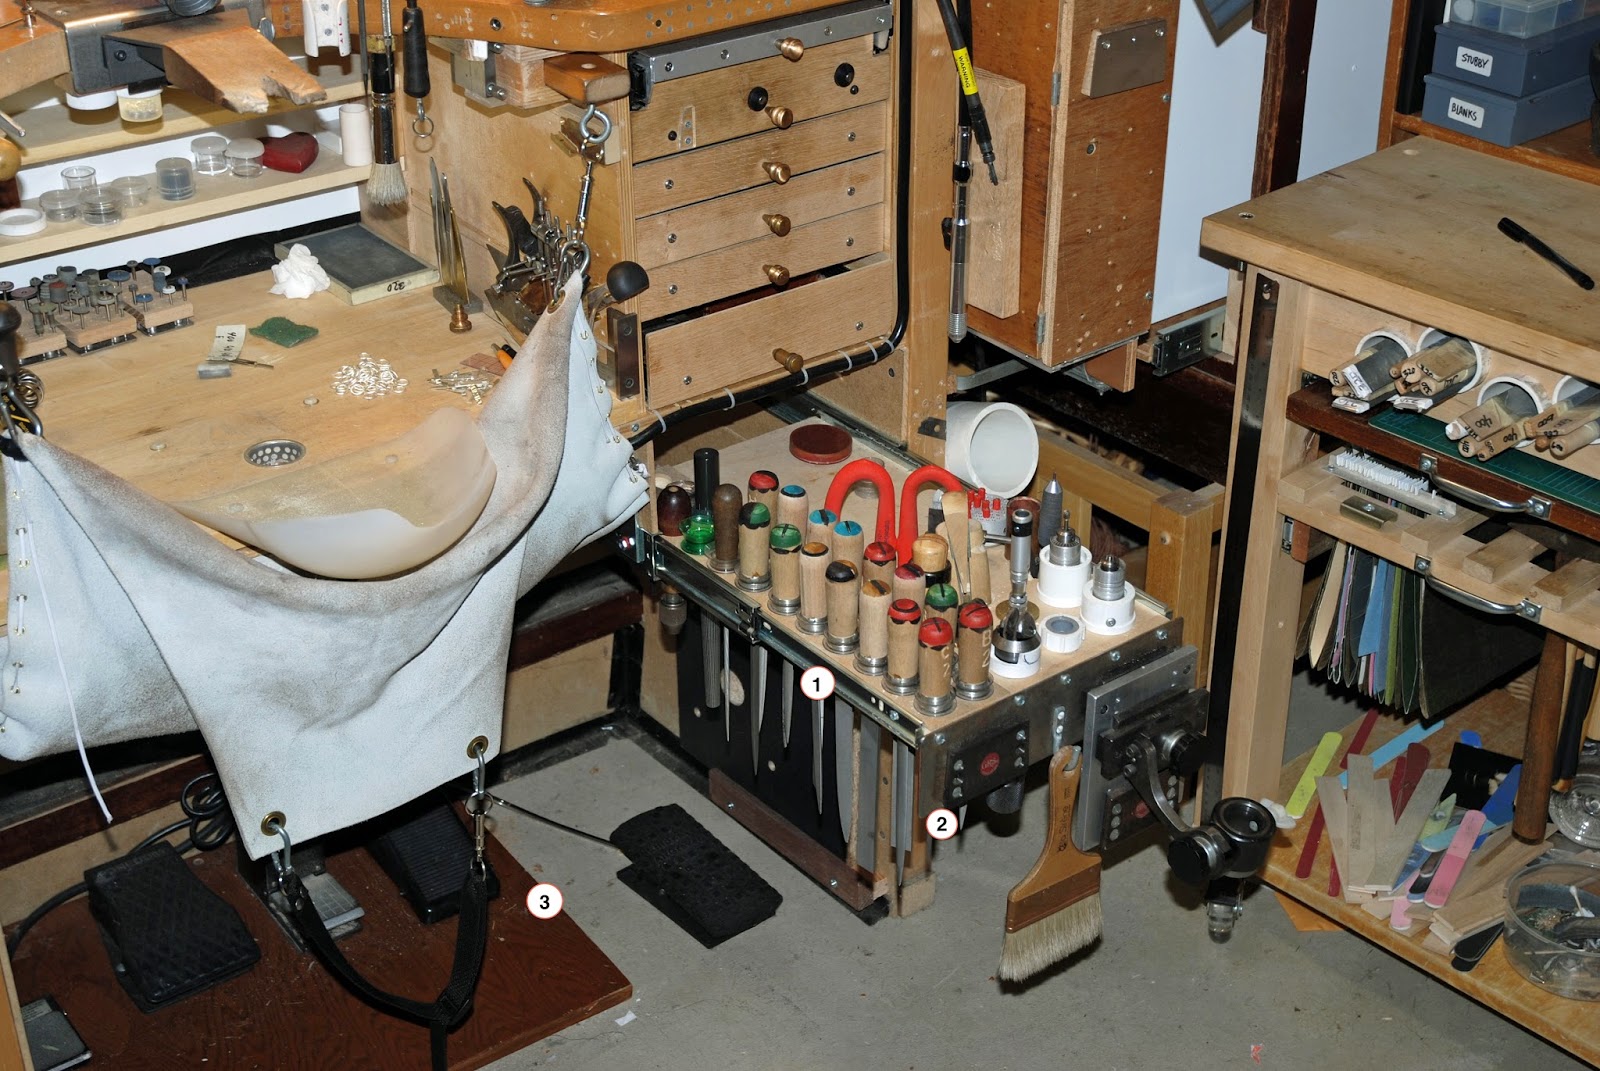
Ajouter Texture à GoogleTout commence par une poignée de fine poussière métallique au fond d’une peau de cuir tendue. Loin des vitrines lourdement sécurisées et de l’éclat mondain qui accompagneront son existence finale, une création de haute joaillerie prend racine dans la matérialité la plus stricte. Sous la lumière franche et invariable d’une verrière exposée au nord, des artisans aux gestes mesurés répètent une chorégraphie silencieuse. Le processus exige avant tout un abandon radical de l’urgence. Sur l’établi de bois massif, irrémédiablement creusé par les frottements des limes et les décennies de labeur, la naissance d’un collier articulé ou d’un diadème ne relève jamais de la fulgurance spontanée. L’œuvre achevée devra donner l’illusion d’une légèreté absolue, faire oublier sa propre armature pour ne laisser s’exprimer que la réfraction de la lumière, alors même qu’elle concentre des centaines d’heures d’une confrontation physique avec la matière.
La promesse figée sur le papier calque
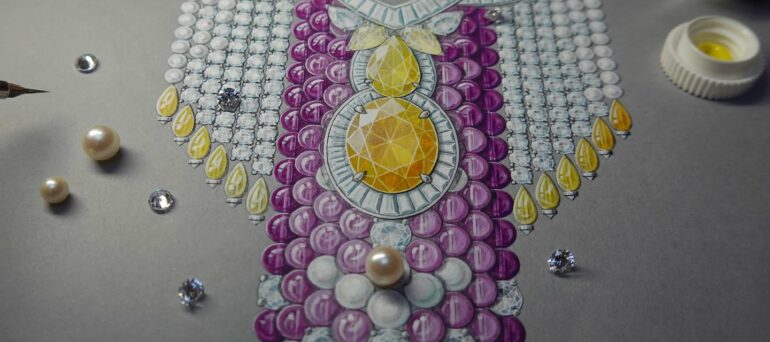
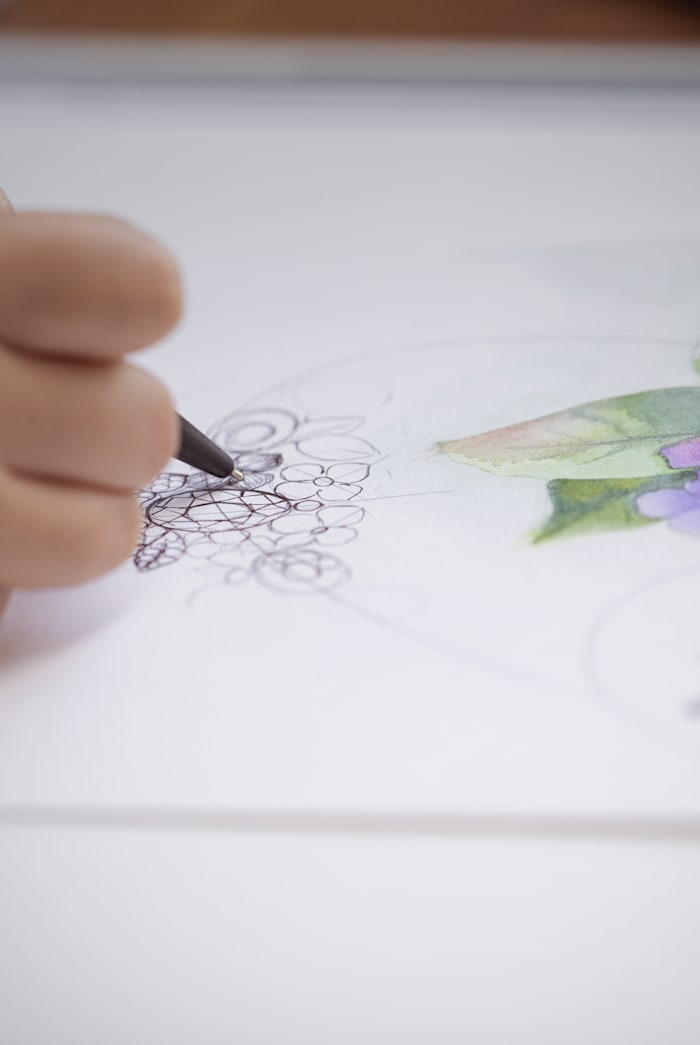
Avant d’affronter la résistance de l’or ou du platine, l’ambition du volume s’invente à plat. Le dessin joaillier, couramment appelé gouaché, opère comme une charte technique et esthétique fondatrice. À l’aide de pinceaux d’une finesse chirurgicale, l’artisan dépose ses pigments par touches superposées pour simuler l’éclat futur des minéraux. Une règle formelle régit cette discipline depuis des générations : la source de lumière virtuelle provient invariablement de l’angle supérieur gauche, dictant l’emplacement exact de chaque zone d’ombre et de chaque reflet de surface. Des pointes de blanc de zinc viennent marquer les arêtes des diamants, tandis que des lavis successifs construisent la profondeur optique d’une émeraude. Ce document ne tolère aucune forme d’approximation. Il fixe définitivement les proportions des motifs, l’équilibre des masses et la courbure des lignes directrices. C’est autour de cette maquette rigoureuse, exécutée à taille réelle, que s’articulent ensuite les échanges entre la direction artistique et les chefs d’atelier, dans le but d’anticiper la moindre contrainte mécanique avant la fonte du premier lingot.
Une architecture soumise à la géométrie des pierres
La trajectoire d’une parure bascule inévitablement lors de la confrontation avec le volume physique des gemmes. Parfois, l’intention du dessin exige une traque internationale pour réunir un appairage parfait ; d’autres fois, c’est l’acquisition inattendue d’un lot singulier qui impose l’architecture globale du bijou. À la loupe de grossissement dix fois, les gemmologues scrutent le réseau interne des inclusions, évaluent la tension colorimétrique d’un rubis et vérifient la symétrie de taille d’un diamant taille poire. Une fois confiées à l’atelier, ces pierres sont provisoirement disposées sur un support malléable, souvent de la plastiline, pour permettre au joaillier d’appréhender leur encombrement spatial. La mission consiste alors à concevoir une structure capable de les maintenir avec une robustesse à toute épreuve, tout en s’effaçant visuellement. Le métal doit s’imposer par sa solidité et disparaître par sa finesse.
De la sculpture éphémère au métal en fusion
Le passage à la troisième dimension nécessite souvent un détour par la modélisation éphémère. Le maquettiste façonne des blocs de cire verte ou bleue, qu’ilévide au scalpel et retravaille à l’aide d’une spatule chauffante. Il sculpte le vide avec autant d’attention que la matière pleine. Cette réplique exacte de la future pièce est ensuite emprisonnée dans un cylindre rempli d’un revêtement réfractaire liquide. Placé dans un four dont la température s’élève par paliers stricts, l’ensemble cuit jusqu’à ce que la cire s’évapore intégralement, laissant derrière elle une empreinte creuse d’une précision millimétrique. C’est le principe inaltéré de la fonte à la cire perdue. Le métal précieux en fusion, injecté sous l’effet de la force centrifuge, vient combler ce labyrinthe en négatif. Après un refroidissement brutal, le cylindre de plâtre est détruit. La pièce apparaît sous sa forme la plus primitive : mate, recouverte par l’oxydation de la chauffe, à des années-lumière de la brillance escomptée.
La mécanique des fluides et des articulations
Dès lors, le joaillier s’empare du brut de fonte. Armé d’un bocfil, une petite scie manuelle dont la lame crantée s’avère à peine plus épaisse qu’un fil de coton, il découpe les excédents et ajuste les différents éléments. Il utilise un éventail de limes pour redéfinir les arêtes émoussées par la coulée et creuser les assises qui accueilleront les pierres. L’enjeu central de cette étape réside dans la souplesse de l’ensemble. Un plastron de haute joaillerie ne doit pas s’imposer comme un carcan rigide ; il doit suivre le mouvement claviculaire et épouser le grain de la peau. L’artisan multiplie pour cela les charnières invisibles, les minuscules ressorts à lame et les emboîtements complexes afin d’obtenir un « tombé » irréprochable. Simultanément, il exécute la mise à jour, un travail d’ajourage à l’arrière des chatons. Découpant le métal selon des motifs réguliers, il crée des fenêtres par lesquelles la lumière circulera pour traverser la culasse de la pierre. La doctrine de ces ateliers impose que l’envers de la pièce témoigne d’une exigence de finition strictement identique à celle de sa face apparente.
La tension sourde du sertissage
Une fois le squelette d’or ou de platine définitivement assemblé, l’œuvre glisse sur le poste du sertisseur. Cette séquence cristallise une tension palpable. La structure métallique, par nature rigide, doit se refermer sur des cristaux à la fois extrêmement durs et sensibles aux chocs thermiques ou mécaniques. Calé derrière les oculaires de son microscope binoculaire, le sertisseur manipule des échoppes, de minuscules burins profilés en acier. Son geste consiste à repousser des éclats de métal sur le feuilletis de la pierre pour la verrouiller. Qu’il choisisse de perler de minuscules grains pour un pavage dense, de rabattre des griffes effilées ou de glisser les gemmes dans des rails invisibles, son intervention exige une maîtrise absolue de la force appliquée. Un dérapage de la lame ou une pression mal répartie peut fracturer irrémédiablement le minéral. Le niveau d’attention se mesure à l’immobilité des corps autour de l’établi. Seul le crissement sec et régulier de l’outil incisant l’or vient rompre le silence de l’atelier. Chaque pierre, sans exception, reçoit un traitement individuel de son ancrage.
L’effacement volontaire de l’outil
Le dernier acte du processus de fabrication vise un objectif paradoxal : faire disparaître l’intégralité des traces laissées par l’outil humain. Confiée au polisseur, la pièce subit un assaut méticuleux de brosses rotatives, de disques de feutre et de pâtes abrasives dont la granulométrie s’affine progressivement. Pour lustrer les zones inaccessibles à la machine, notamment l’intérieur des alvéoles de la mise à jour ou l’interstice serré de deux maillons, l’artisan a recours au coton (le fil de thrum). Enduit d’une très fine pâte de diamant, ce fil est tiré inlassablement à la main, dans un mouvement de va-et-vient, jusqu’à ce que la surface accroche la lumière de manière uniforme. La rugosité résiduelle s’efface pour laisser place à un effet miroir total. Le contrôle final s’achève par la frappe manuelle des poinçons d’État et de maître, marquages en creux garantissant la composition de l’alliage et l’origine de l’ouvrage. Le chef d’atelier examine l’assemblage une dernière fois sous la lumière blanche. À son poste désormais dégagé de tout outil, le joaillier rassemble les résidus d’usinage accumulés dans la peau de son établi, balaye la surface de bois brut, et installe une nouvelle feuille de papier calque.