Faites de Texture une source préférée sur Google pour nous soutenir
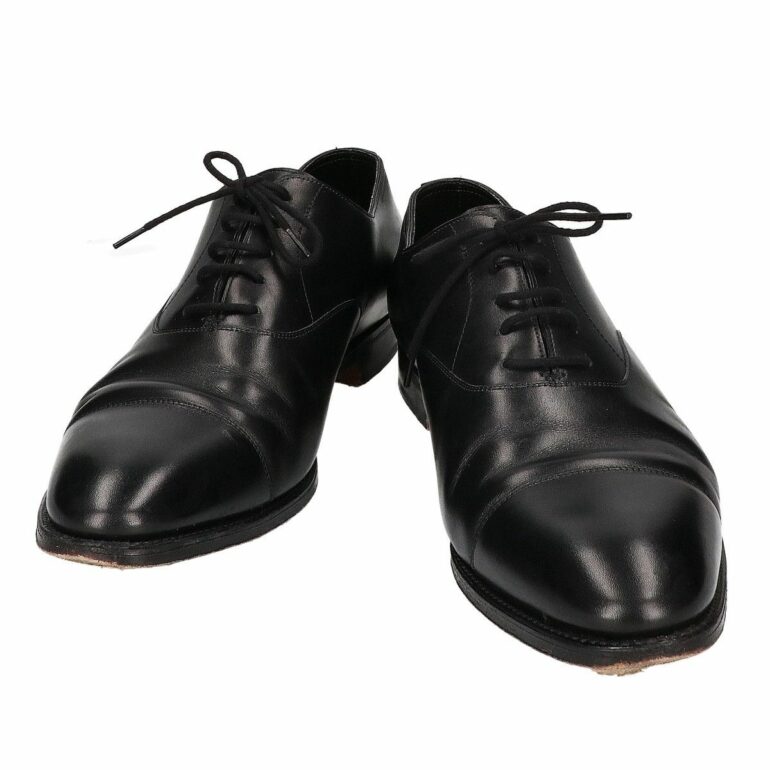
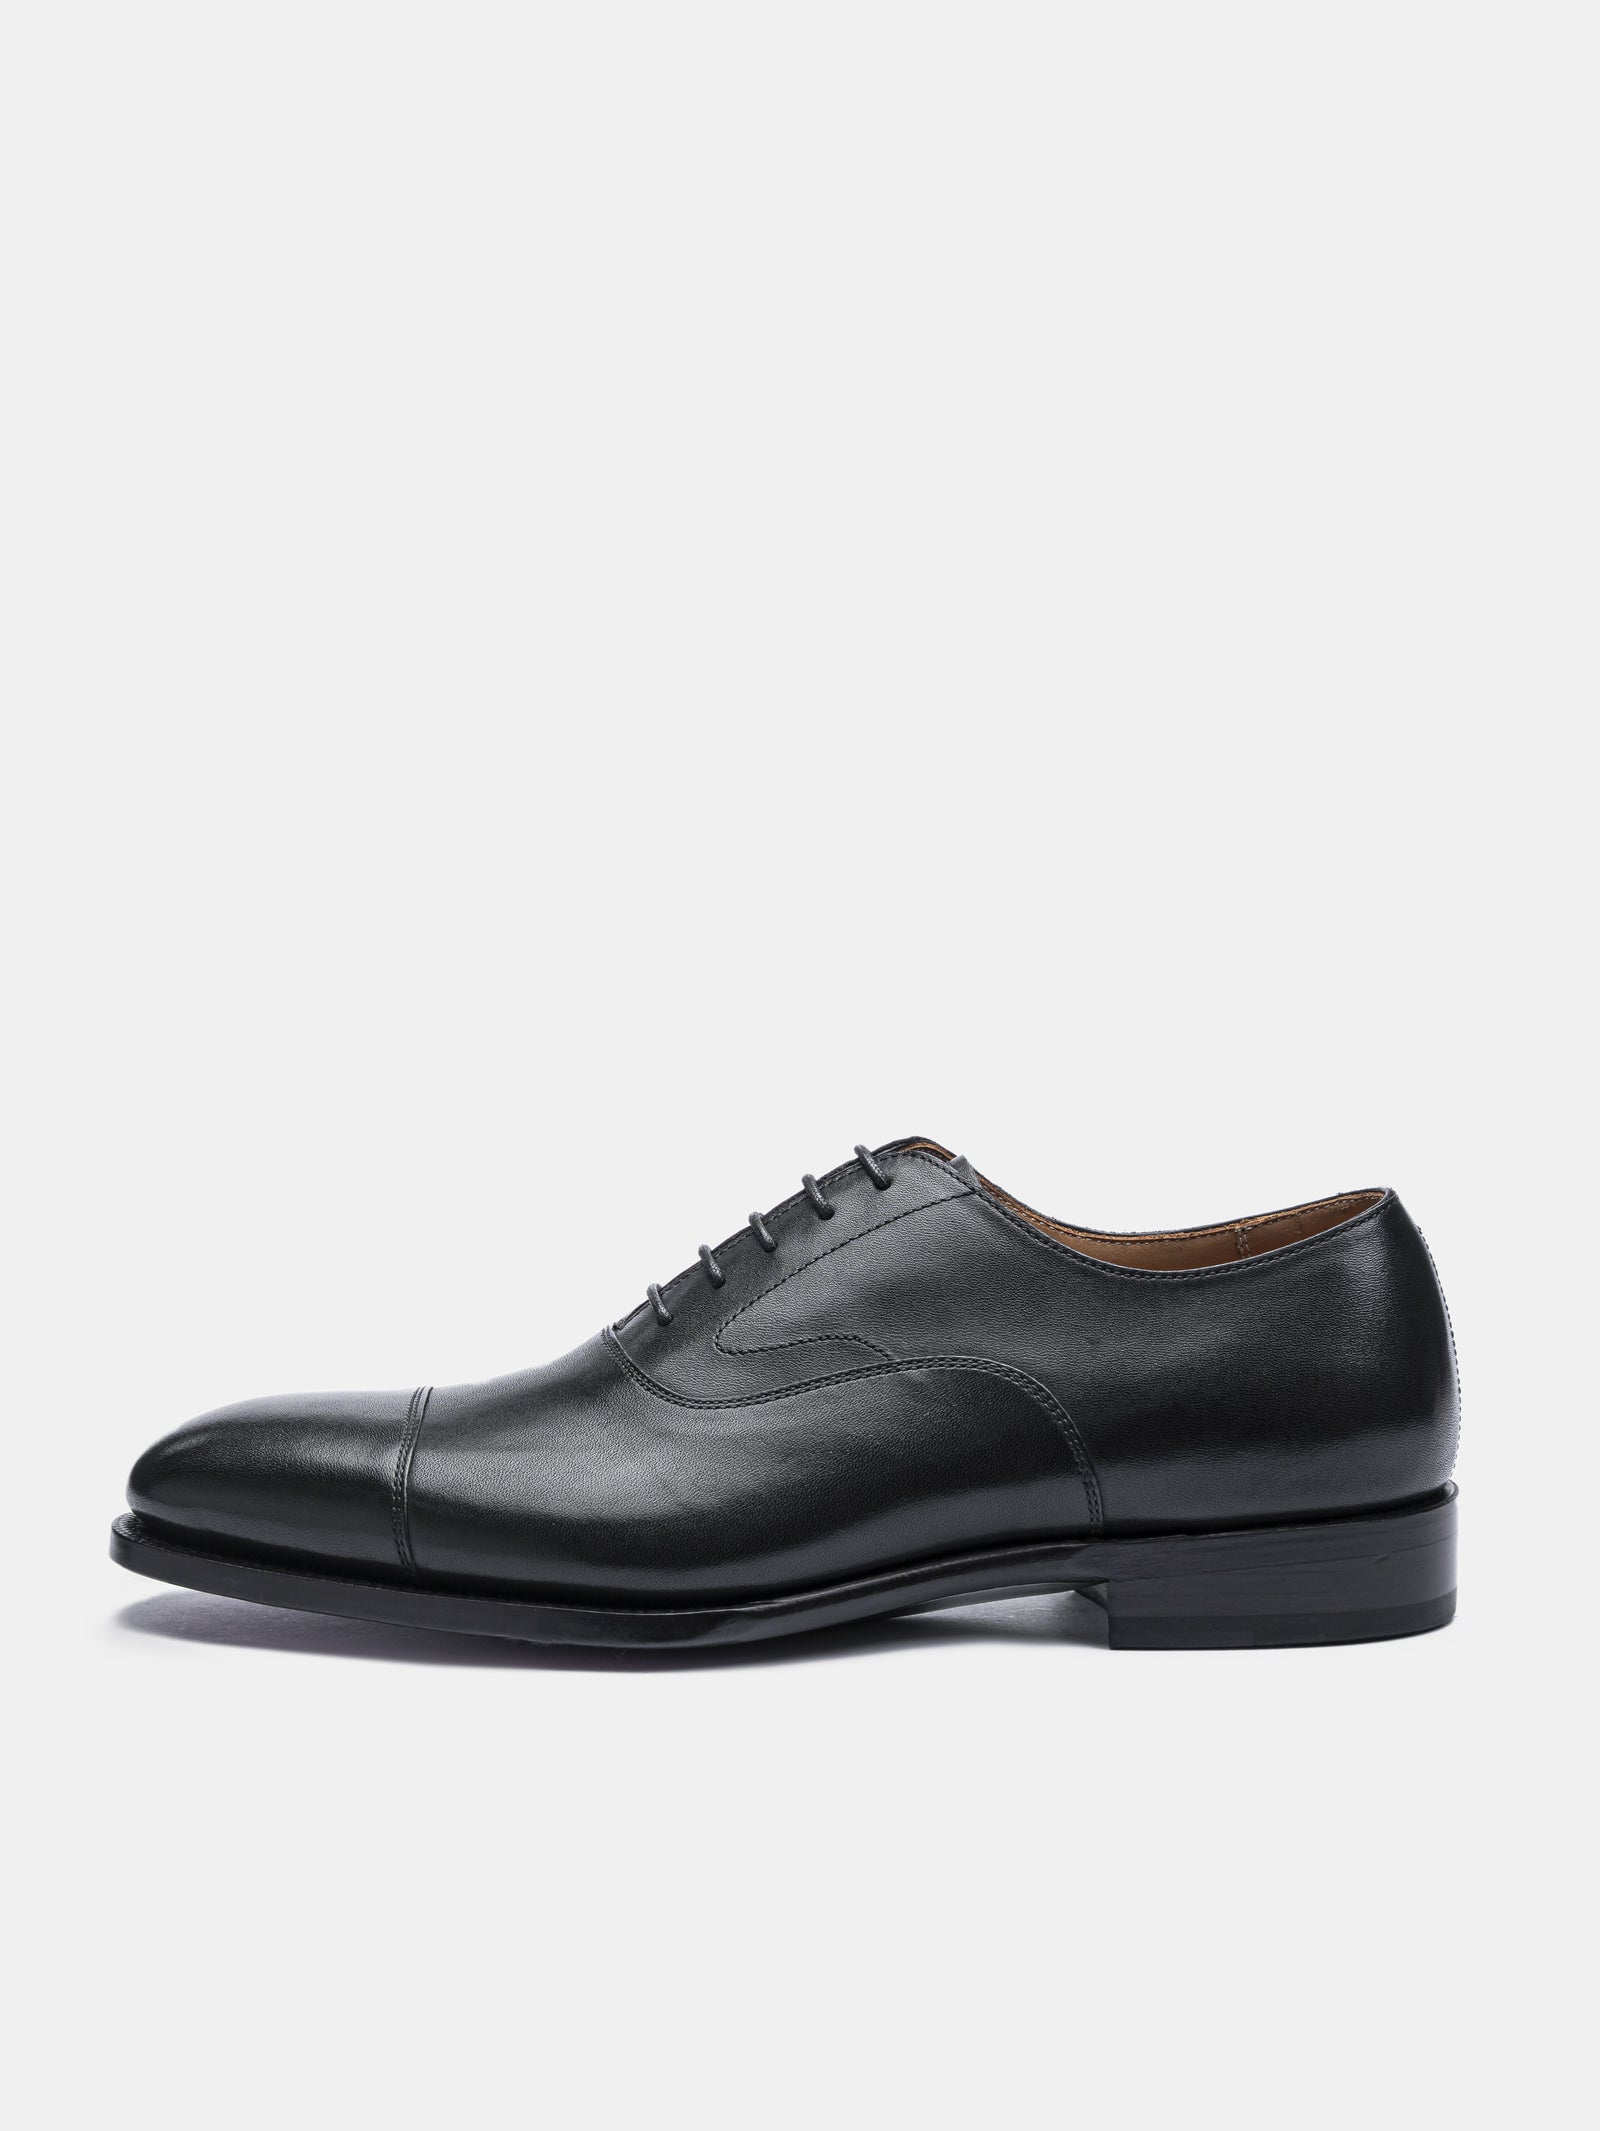
Ajouter Texture à GoogleLe talon claque avec une netteté sèche sur le pavé de la rue. Dans le bruit de fond constant de la ville, la résonance d’une semelle en cuir sur la pierre signale immédiatement une posture. Choisir de chausser un soulier cousu main relève d’une démarche singulière, presque à contre-courant. L’époque favorise massivement l’immédiateté, la gomme silencieuse et l’obsolescence programmée des matières synthétiques. Préférer des pièces structurées par le fil et l’aiguille marque une rupture assumée avec cette fluidité jetable. Le montage traditionnel échappe à la simple coquetterie esthétique ou au fétichisme du passé. Il apporte une réponse architecturale à une question d’ingénierie complexe : comment concevoir un objet capable de s’adapter à l’anatomie de son propriétaire, d’encaisser des centaines de milliers de flexions, tout en traversant plusieurs décennies ? Pour l’amateur d’art de vivre, la réponse ne figure pas dans les vitrines des chaînes standardisées, mais dans l’exigence de l’atelier, là où la matière brute accepte la contrainte d’une construction rigoureuse.
L’anatomie cachée sous la semelle
L’immense majorité de la production contemporaine se contente de coller la tige à la semelle d’usure. Le procédé industriel s’avère extrêmement rapide et très rentable. Il condamne cependant le produit à une fin de vie immédiate dès que l’adhésif cède sous la pression ou que le polymère s’effrite. Le soulier de luxe requiert à l’inverse une liaison strictement mécanique. Le fil de lin, poissé avec un mélange de résine pour résister à l’humidité de la rue et à la pourriture, relie les différentes strates de la chaussure. Cette approche technique exige une compréhension intime de la géométrie du pied, doublée d’une maîtrise physique de la tension lors du serrage.
Au cœur de cette architecture se cache la première de montage. Cette semelle intérieure, sur laquelle repose directement le pied, n’est jamais laissée plate dans un montage cousu dans les règles de l’art. Elle est minutieusement incisée au tranchet pour lever un mur de montage, une fine arête invisible de l’extérieur. C’est à ce mur que le bottier viendra coudre le cuir de la tige. Cette complexité structurelle, invisible au premier coup d’œil, garantit le maintien de la ligne dans le temps. La chaussure ne s’affaisse pas mollement : sa structure charpentée soutient le cuir extérieur tandis que le fond s’imprime peu à peu de la morphologie osseuse de son porteur.
De la forme en bois à la précision du montage
Si des maisons de prestige proposent un prêt-à-chausser d’une exécution exceptionnelle, l’essence absolue du métier culmine dans l’exercice de la grande mesure. Le processus s’initie par une prise d’empreinte détaillée et la sculpture à la main d’une forme en bois de charme ou de hêtre. Ce bloc reproduit fidèlement les volumes, les asymétries naturelles et les particularités du pied du commanditaire. À partir de ce moule unique, un patron est dessiné puis coupé manuellement.
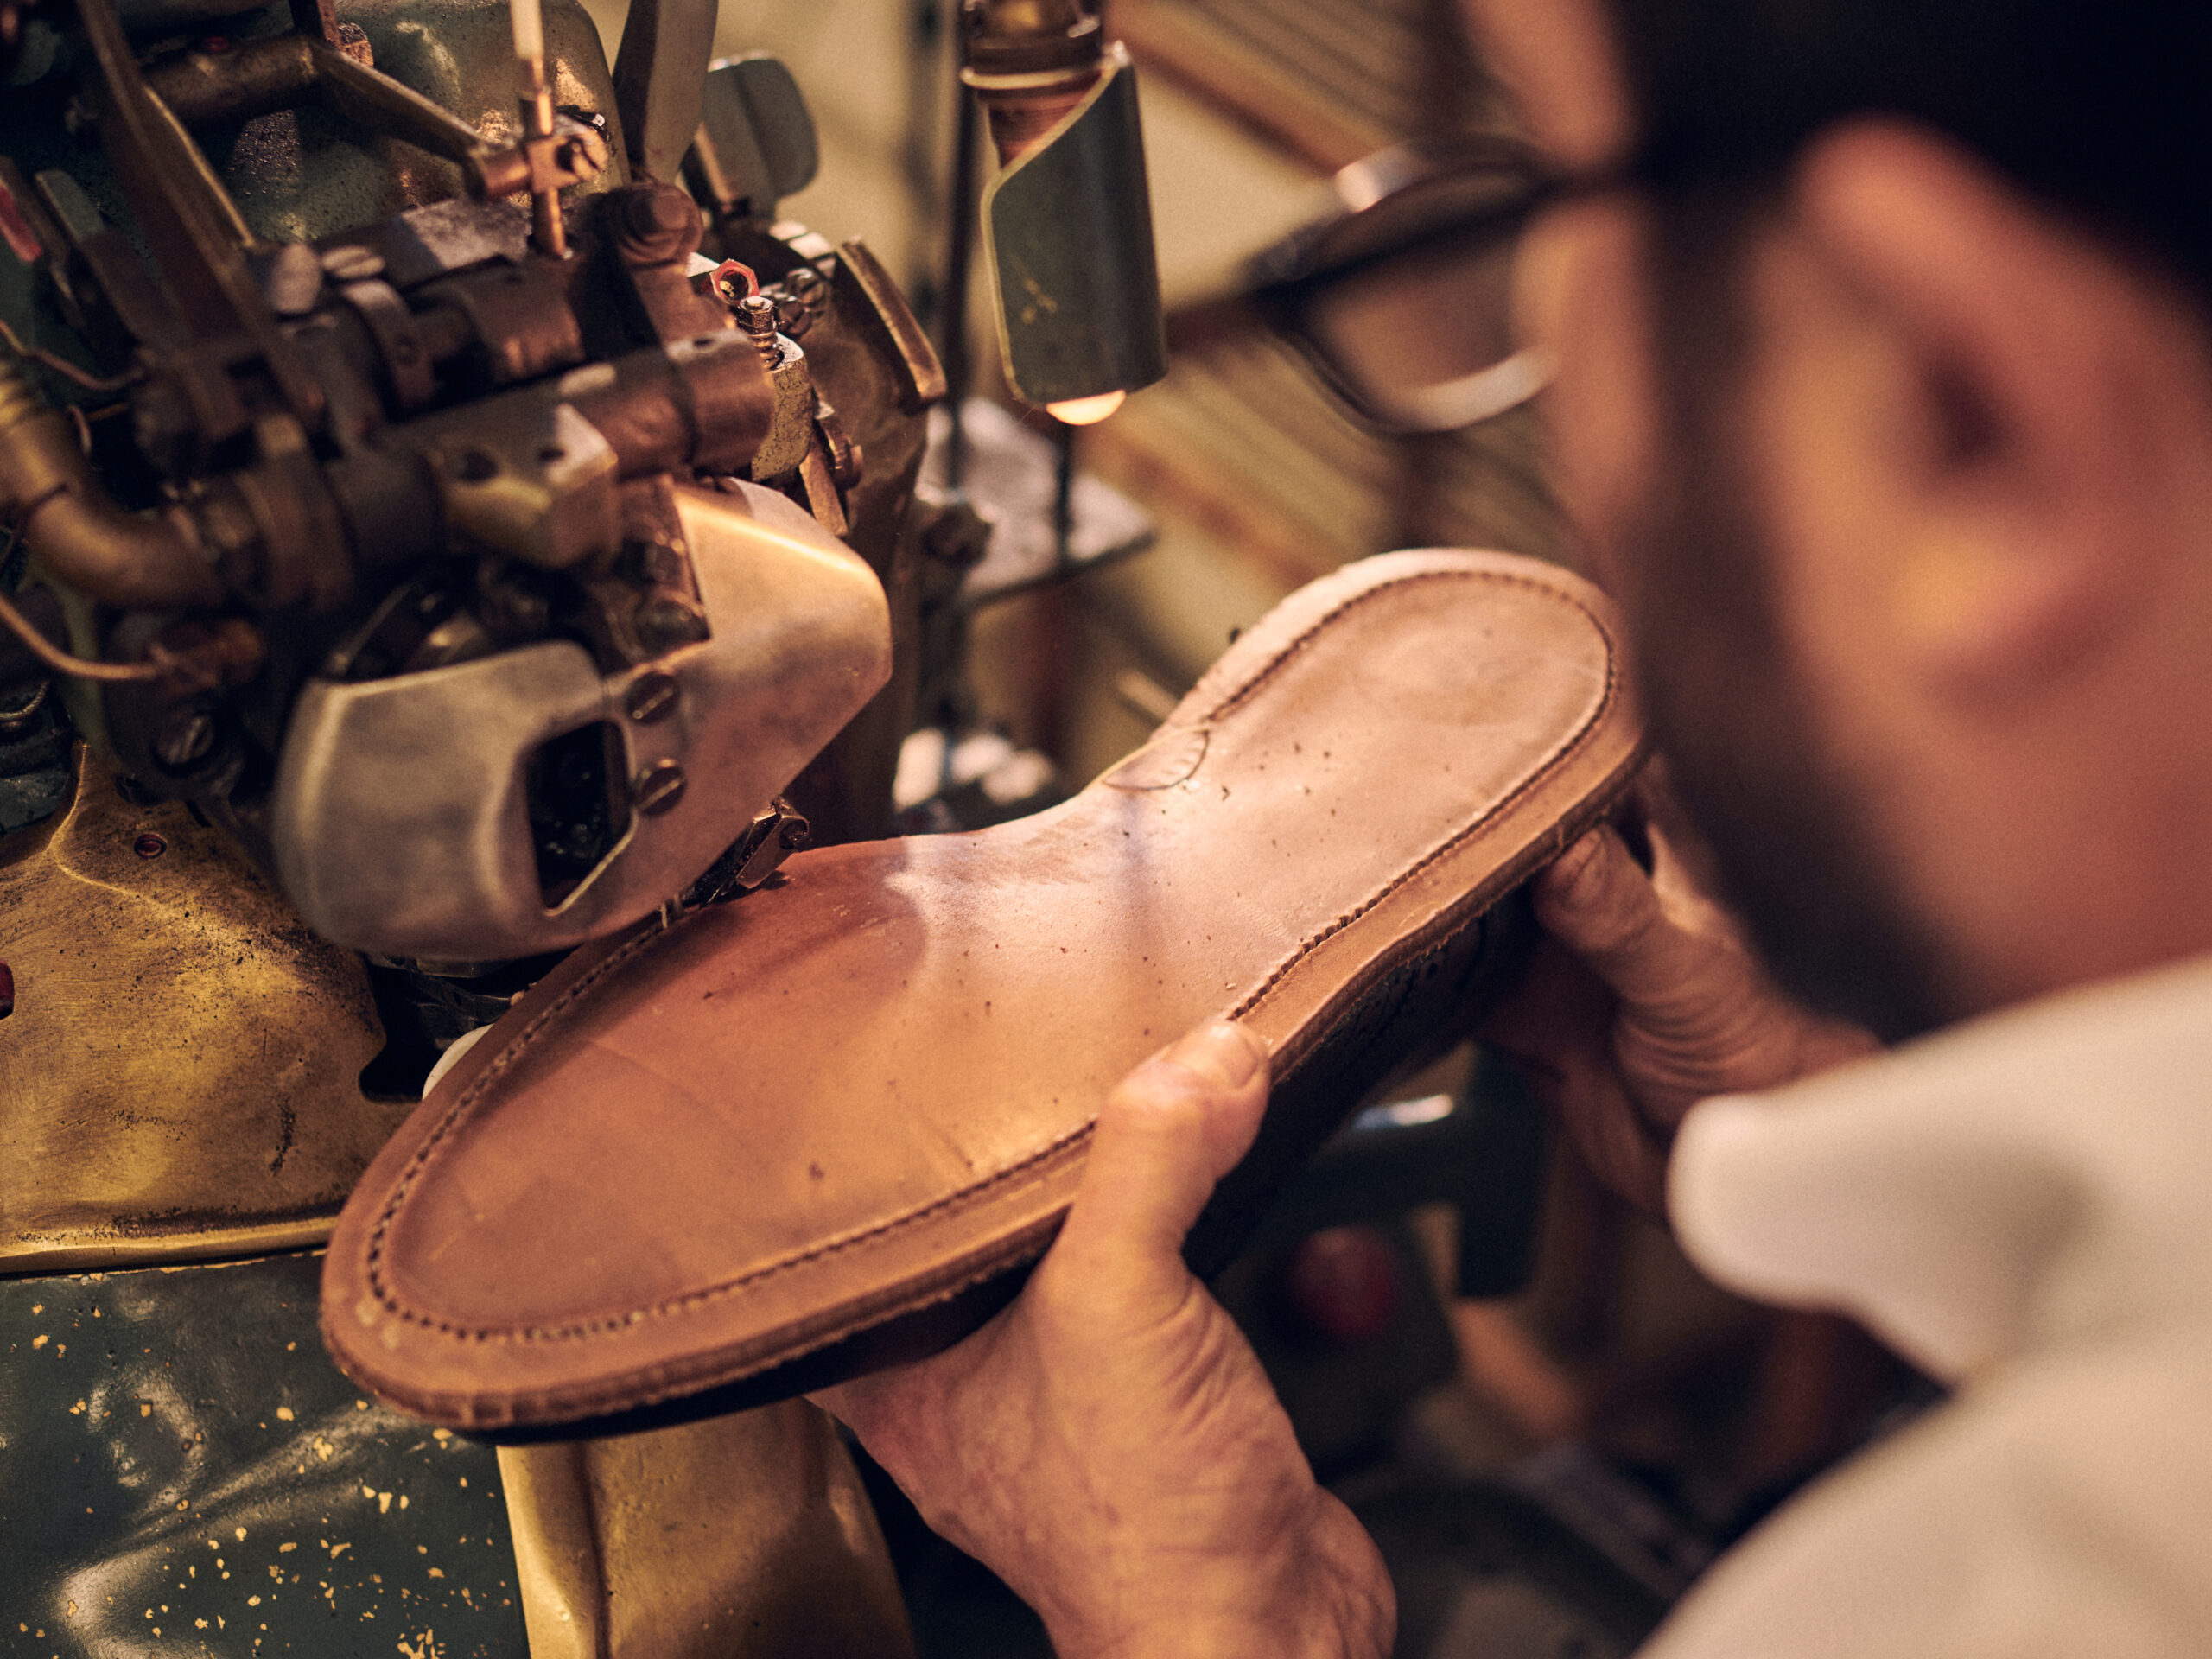
Dans ces ateliers silencieux, le bourdonnement des chaînes de montage cède la place au martèlement cadencé et au crissement de l’alène qui transperce le cuir épais. L’artisan utilise souvent une soie de porc fixée au bout de son ligneul pour guider avec une précision chirurgicale le fil dans les trous minuscules. L’assemblage du talon s’effectue couche de cuir par couche de cuir, chevillé de laiton ou de bois, puis taillé net au couteau pour obtenir une ligne fuyante ou droite. Ce niveau d’exécution implique une patience se chiffrant en dizaines d’heures de travail par unité, inscrivant l’objet fini dans la même catégorie qu’un garde-temps mécanique de haute volée.
La suprématie technique de la trépointe
Parmi les méthodes de montage ayant forgé la réputation des grands chausseurs d’Europe du Nord, le cousu Goodyear structure le vocabulaire du soulier anglais et français. Il tire son appellation de la machine mise au point par Charles Goodyear Jr. à la fin du XIXe siècle, bien que sa logique dérive directement de la couture trépointe à la main. L’astuce technique centrale repose sur l’intégration de cette pièce intermédiaire. Cette bande de cuir de quelques millimètres de largeur court sur le pourtour extérieur. Une première couture, horizontale, vient lier conjointement la première de montage, la tige et la trépointe. Une seconde couture, verticale et massive, arrime ensuite la trépointe à la semelle extérieure en contact avec le sol.
Un interstice se crée logiquement entre les deux semelles. L’artisan le remplit d’une pâte naturelle, composée de liège aggloméré. Sous le poids de la marche et l’effet de la chaleur corporelle, cette épaisseur se tasse de façon inégale pour épouser le creux de la voûte plantaire. Lorsque la semelle vient à percer après un usage intensif, le cordonnier tranche simplement la couture extérieure pour la remplacer par une nouvelle plaque de cuir à tannage extra-lent. L’opération n’affecte ni la structure interne ni la forme acquise par la tige.
Pour faire face aux rigueurs de l’hiver, certains ateliers privilégient le cousu norvégien. Jadis restreint aux brodequins de travail ou d’alpinisme, il décale la position de la trépointe, rendant les deux coutures ostensiblement apparentes sur le bord de la lisse. L’étanchéité obtenue défie les intempéries. Sur le plan visuel, le norvégien impose une rusticité assumée, une texture asymétrique qui plaît aux hommes recherchant une silhouette forte, capable d’équilibrer le volume d’un pantalon en flanelle lourde ou en tweed.
La radicalité affûtée de la méthode Blake
Au-delà des Alpes, l’école transalpine a historiquement cherché à affiner les lignes, poussant la chaussure vers une élégance parfois plus acérée. Le cousu Blake répond parfaitement à cette recherche de finesse. L’approche est frontale : une unique couture traverse de part en part la semelle intérieure, la base de la tige et la semelle d’usure. Dépourvu de trépointe et de remplissage de liège, l’objet gagne de façon fulgurante en souplesse et perd en épaisseur. Le profil s’aiguise, l’encombrement visuel de la semelle débordante disparaît.
Cette architecture simplifiée excelle dans la réalisation de mocassins non doublés ou de richelieus particulièrement fuselés, dont l’empeigne semble raser le bitume. La chaussure se fait oublier dès les premiers pas, épargnant au marcheur la phase de rodage souvent sévère exigée par le montage Goodyear. Cette sveltesse présente néanmoins une contrepartie mécanique. Le fil traversant le fond de haut en bas, l’eau peut remonter par capillarité si l’on marche longuement sous la pluie. Un nouveau ressemelage reste réalisable grâce à des machines spécifiques, mais la perforation répétée du cuir de fond s’avère, à terme, plus traumatisante pour la pérennité de l’ensemble.
La matière vivante et le rituel du soin
La construction la plus aboutie s’effondre fatalement si la peausserie trahit le geste de l’artisan. Le veau box-calf, issu d’un tannage au chrome très contrôlé, offre un grain d’une densité exceptionnelle. Sa fermeté initiale assure une tenue irréprochable des quartiers autour de la cheville et de l’empeigne sur le cou-de-pied. Les tanneries de référence fournissent des peaux dont la fleur, dépourvue de ponçage ou de vernis synthétique correcteur, continue de respirer et de réagir à la lumière. Les semelles exigent quant à elles des cuirs à tannage végétal, immergés pendant huit à douze mois dans des fosses gorgées d’écorce de chêne, jusqu’à acquérir une compacité proche de celle du chêne lui-même.
Faire l’acquisition d’une telle réalisation oblige à renoncer à l’illusion contemporaine d’un objet figé et parfait à la sortie de la boîte. Le cuir vit, s’oxyde légèrement, fonce sous l’effet du soleil et se plie là où le pied se fléchit. L’entretien se conçoit non pas comme une contrainte, mais comme une discipline d’appropriation. Les embauchoirs en cèdre brut s’insèrent dès le retrait de la chaussure pour pomper l’humidité accumulée et retendre la matière. Un repos strict de vingt-quatre heures entre chaque portévite la macération et la destruction des coutures. Vient ensuite le massage régulier à la crème hydratante, puis la pose de cire pour faire barrage aux accrocs. Le glaçage, consistant à superposer patiemment un cirage dur et de l’eau sur les parties rigides du contrefort et du bout, vient apposer une brillance miroir spectaculaire, créant un contraste net avec le grain mat et souple des flancs.
Le refus de la consommation éphémère
L’investissement exigé par ces pièces écarte mécaniquement la logique de l’achat impulsif. Le prix initial s’amortit rapidement face à la ténacité physique du montage. Une paire nourrie avec régularité, et dont le bonbout du talon est remplacé avant d’attaquer la base en cuir, marchera de concert avec son propriétaire pendant un quart de siècle. Au fil de ces années, la matière développe une patine chromatique d’une extrême richesse, accumulant des reflets et des nuances qu’aucune usine ne saura jamais injecter artificiellement. Les marques d’usure perdent leur statut de défauts annonçant la fin d’un produit. Elles attestent d’une trajectoire. Le soulier quitte alors le registre du simple vêtement pour s’installer comme un témoignage matériel résilient, réparable et profondément personnel.